
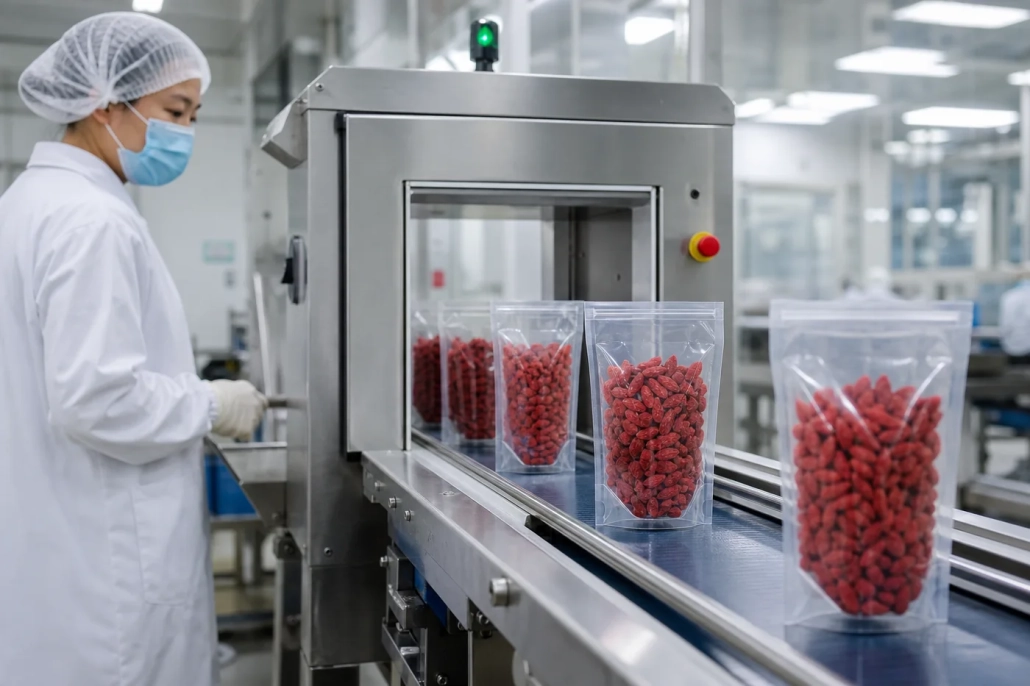
ทดสอบเครื่องตรวจจับโลหะอย่างไร ให้รู้ว่าระบบคัดแยกทำงานจริง
ทดสอบเครื่องตรวจจับโลหะอย่างไร ให้รู้ว่าระบบคัดแยกทำงานจริง
เครื่องตรวจจับโลหะบนสายบรรจุไม่ใช่อุปกรณ์ที่เปิดไฟแล้วถือว่าพร้อม การทดสอบด้วยชิ้นทดสอบหรือ challenge test มีหน้าที่ยืนยันว่าระบบมองเห็นสิ่งที่กำหนด ส่งสัญญาณ และคัดผลิตภัณฑ์ออกจากสายได้จริงในวันนั้น บทความนี้อธิบายวิธีตรวจที่ใช้งานได้ โดยไม่กำหนดค่าความไวแทนผู้ผลิตเครื่องหรือแผนความปลอดภัยอาหารของกิจการ
ตัวอย่างใช้สายบรรจุผลไม้แห้งเพื่อให้เห็นภาพ แต่หลักสำคัญคือทุกโรงงานต้องอ้างอิงการประเมินอันตราย สเปกผลิตภัณฑ์ บรรจุภัณฑ์ คู่มือเครื่อง และผล validation ของตนเอง ไม่ควรนำตัวเลขความไวหรือความถี่จากตัวอย่างต่างประเทศมาใช้ตรง ๆ โดยไม่พิสูจน์กับผลิตภัณฑ์จริง
แยก Validation, Verification และ Monitoring ให้ชัด
Validation ตอบคำถามว่าระบบที่ออกแบบไว้มีความสามารถควบคุมอันตรายในเงื่อนไขที่คาดไว้หรือไม่ ส่วน verification ตรวจซ้ำว่าระบบยังทำงานตามที่กำหนด และ monitoring คือการเฝ้าดูจุดควบคุมระหว่างการทำงาน หากทีมใช้คำสามคำนี้แทนกัน บันทึกอาจดูครบแต่ไม่ตอบว่าใครต้องทำอะไร เมื่อไร และใช้หลักฐานใดตัดสิน
ก่อนเขียนแบบฟอร์มให้กำหนดขอบเขตว่าเครื่องอยู่ตรงไหนของกระบวนการ สินค้าผ่านเครื่องก่อนหรือหลังปิดถุง มีกลไก reject แบบใด และของที่ถูกคัดออกไปอยู่ในภาชนะควบคุมจริงหรือไม่ การได้ยินเสียงเตือนไม่เพียงพอหากสินค้ายังเดินต่อไปหรือผู้ปฏิบัติงานหยิบกลับเข้ากระแสโดยไม่มีการสอบสวน
เริ่มจากแผนที่แหล่งกำเนิดเศษโลหะ
สำรวจจุดสัมผัสโลหะตลอดสาย เช่น ใบมีด เครื่องร่อน ตะแกรง นอต ลวดเย็บ ชิ้นส่วนเครื่องชั่ง เครื่องซีล และอุปกรณ์ซ่อมบำรุง ระบุว่าชิ้นส่วนใดสึก แตก หรือหลุดได้ การสำรวจนี้ช่วยกำหนดชนิดโลหะที่ควรพิจารณาและตำแหน่งตรวจ ไม่ควรเลือกชิ้นทดสอบเพียงเพราะชุดนั้นมากับเครื่อง
ทบทวนประวัติ reject งานซ่อม และของแปลกปลอมที่พบจริง แยกเหตุที่มาจากวัตถุดิบ เครื่องจักร บรรจุภัณฑ์ และกิจกรรมคน หากมีแนวโน้มซ้ำ ให้แก้แหล่งกำเนิดควบคู่กับการตรวจปลายทาง เครื่องตรวจจับไม่ควรถูกใช้แทนการบำรุงรักษาหรือการควบคุมเครื่องมือ
กำหนดชิ้นทดสอบโดยอิงหลักฐาน
โดยทั่วไปการประเมินจะพิจารณา ferrous, non-ferrous และ stainless steel เพราะตอบสนองต่อเครื่องต่างกัน แต่ขนาด รูปร่าง วัสดุหุ้ม และเกณฑ์ผ่านต้องมาจาก validation หรือคำแนะนำผู้ผลิตที่พิสูจน์กับสายจริง ชิ้นทดสอบต้องมีรหัสและควบคุมการเบิกคืน เพื่อไม่ให้กลายเป็นสิ่งแปลกปลอมเสียเอง
ห้ามใช้เศษลวด นอต หรือโลหะหลวมมาทดสอบ เพราะควบคุมขนาดไม่ได้และเสี่ยงหลุดเข้าสินค้า ใช้ชิ้นมาตรฐานที่บรรจุในวัสดุระบุตัวตน ตรวจสภาพก่อนและหลังใช้ หากแตก หาย หรือรหัสไม่ตรง ให้หยุดและดำเนินการตามขั้นตอนชิ้นทดสอบสูญหายทันที
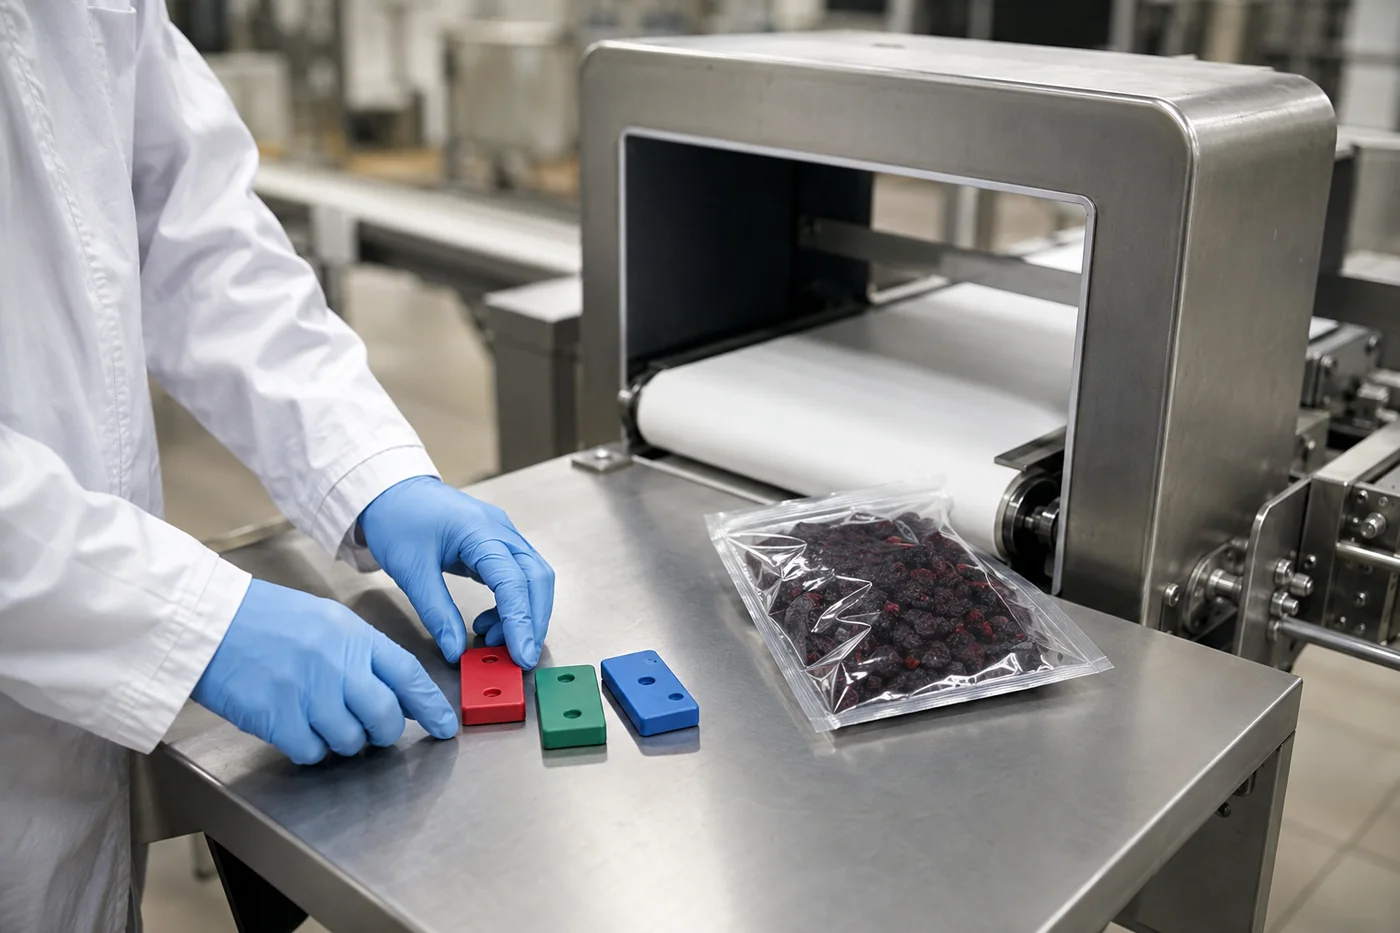
ทดสอบในตำแหน่งที่ท้าทายจริง
ผลตอบสนองอาจเปลี่ยนตามตำแหน่งและแนววางของชิ้นโลหะ รวมถึงลักษณะสินค้า ความชื้น อุณหภูมิ และบรรจุภัณฑ์ จึงควรกำหนดตำแหน่งทดสอบที่เป็น worst case จาก validation ไม่ใช่วางชิ้นทดสอบในจุดที่เครื่องมองเห็นง่ายที่สุดทุกครั้ง
สำหรับถุงสินค้า ให้กำหนดวิธีผูกชิ้นทดสอบกับผลิตภัณฑ์จำลองอย่างปลอดภัยและทำเครื่องหมายชัดว่าไม่ใช่สินค้าขาย ทดสอบการผ่านช่องตรวจด้วยความเร็วสายพานจริง ระยะห่างจริง และรูปแบบถุงจริง ถ้าสินค้ามีหลายขนาดหรือหลายสูตร ให้บันทึกว่าสเปกใดครอบคลุมกันได้และข้อสรุปนั้นมาจากหลักฐานใด
อย่าหยุดที่เสียงเตือน ต้องตรวจระบบ Reject
การทดสอบที่ดีติดตามชิ้นทดสอบตั้งแต่เข้าช่องตรวจจนถูกคัดเข้าสู่ภาชนะ reject ยืนยันสัญญาณเตือน การหยุดสายหรือกลไกผลัก การล็อกภาชนะ และตัวตรวจว่ากลไกคัดแยกทำงาน หากระบบมี sensor ยืนยัน ให้ตรวจว่าความผิดปกติของ sensor ทำให้เกิด alarm ตามที่ออกแบบ
หลังการทดสอบต้องนำชิ้นทดสอบคืนและนับครบ ไม่วางค้างในถัง reject หรือบนเครื่อง ผู้ตรวจควรเห็นปลายทางของชิ้นทดสอบทุกชิ้น การเซ็นแบบฟอร์มก่อนค้นคืนทำให้เกิดความเสี่ยงใหม่และลดความน่าเชื่อถือของบันทึก
เลือกความถี่จากความเสี่ยงและเงื่อนไขเปลี่ยน
กำหนดรอบอย่างน้อยในจุดที่ระบบต้องพิสูจน์ความพร้อม เช่น ก่อนเริ่มผลิต หลังเปลี่ยนสินค้า หลังปรับเครื่อง หลังหยุดฉุกเฉิน หลังซ่อม เมื่อสภาพผลิตภัณฑ์เปลี่ยน และเมื่อสิ้นสุดการผลิต ความถี่ระหว่างกะควรอิง validation ข้อกำหนดลูกค้า และระยะผลิตภัณฑ์ที่กิจการสามารถกักกันได้หากพบว่าเครื่องไม่ผ่าน
แนวทาง FDA สำหรับบริบทผลิตภัณฑ์ประมงยกตัวอย่างการ challenge ก่อนเริ่ม ทุกสี่ชั่วโมง เมื่อปัจจัยกระบวนการเปลี่ยน และเมื่อสิ้นสุดงาน แต่ตัวอย่างนี้ไม่ใช่ตัวเลขสำเร็จรูปสำหรับผลไม้แห้ง ทุกกิจการต้องประเมินและอนุมัติความถี่ของตนเอง
ออกแบบบันทึกให้ย้อนกลับถึงสินค้าได้
แบบฟอร์มควรมีวันที่ เวลา สาย เครื่อง รหัสสินค้า lot รูปแบบและขนาดบรรจุ ความเร็วหรือ recipe ของเครื่อง รหัสชิ้นทดสอบ ตำแหน่งทดสอบ ผล alarm ผล reject ผู้ทดสอบ และผู้ทวน หากไม่บันทึก lot และช่วงเวลา จะกักกันผลิตภัณฑ์ย้อนหลังได้ยากเมื่อพบความล้มเหลว
เมื่อ Challenge Test ไม่ผ่าน ต้องทำอะไร
หยุดสายและป้องกันการปล่อยสินค้าก่อน อย่าปรับเครื่องแล้วทดสอบใหม่โดยปล่อยช่วงเดิมผ่านไปโดยไม่มีการประเมิน กำหนดขอบเขตผลิตภัณฑ์ตั้งแต่ผลผ่านครั้งล่าสุดถึงเวลาพบความล้มเหลว แล้วกักกันด้วยรหัสและตำแหน่งที่ป้องกันการหยิบใช้ผิด
ตรวจสาเหตุอย่างเป็นระบบ เช่น recipe ผิด ความเร็วหรือระยะห่างเปลี่ยน สายพานเบี่ยง product effect สูง กลไก reject ติดขัด อากาศไม่พอ sensor บัง หรือมีการซ่อมที่กระทบการตั้งค่า การแก้ต้องครอบคลุมทั้งเครื่องตรวจและกลไกคัดแยก ไม่ใช่เพิ่มความไวจนเกิด reject เท็จจำนวนมากโดยไม่ประเมินผล
ผลิตภัณฑ์ที่ถูกกักกันต้องมี disposition ที่ผู้มีอำนาจอนุมัติ อาจต้องตรวจซ้ำด้วยระบบที่พิสูจน์แล้วตามขั้นตอนของกิจการ ห้ามนำสินค้าที่เครื่อง reject กลับผ่านซ้ำเรื่อย ๆ เพื่อหวังให้ผ่าน เพราะทำลายหลักฐานและอาจทำให้สิ่งแปลกปลอมเปลี่ยนตำแหน่ง
สอบสวนสินค้าที่ถูก Reject ทุกครั้ง
เมื่อเครื่องคัดถุงออก ให้แยกถุงและบันทึกเวลา lot และตำแหน่ง อย่าเทกลับรวมกับสินค้า เปิดตรวจในพื้นที่ควบคุมโดยผู้รับผิดชอบและใช้วิธีที่ไม่ทำให้เศษสูญหาย หากพบโลหะ ให้เก็บหลักฐาน ระบุชนิดเท่าที่ทำได้ และเชื่อมกับการตรวจเครื่องจักรหรือเครื่องมือที่อาจเป็นแหล่งกำเนิด
แม้ไม่พบเศษหลังตรวจ ก็ไม่ควรลบเหตุการณ์ทันที ตรวจสัญญาณรบกวน สภาพถุง รอยซีล และการตั้งค่า พร้อมติดตามแนวโน้ม reject หากอัตราเพิ่มขึ้นอาจเป็นสัญญาณการเปลี่ยนแปลงของสินค้า เครื่อง หรือสภาพแวดล้อมที่ต้องทบทวน validation
ตรวจการตั้งค่าและสิทธิ์การเปลี่ยน Recipe
เครื่องที่มี recipe หลายสินค้าเสี่ยงต่อการเลือกโปรแกรมผิด จัดทำรายการจับคู่รหัสสินค้า รูปแบบถุง และ recipe ให้ตรวจได้ง่าย จำกัดสิทธิ์เปลี่ยนค่าที่สำคัญ และบันทึกผู้เปลี่ยนกับเหตุผล หลังเปลี่ยน recipe ต้อง challenge ก่อนปล่อยสินค้า
สำรองค่าที่อนุมัติและควบคุมเวอร์ชัน ไม่ใช้ภาพถ่ายหน้าจอเก่าเป็นค่ามาตรฐานโดยไม่มีวันที่ เมื่ออัปเดตซอฟต์แวร์ เปลี่ยนหัวตรวจ สายพาน มอเตอร์ หรือบรรจุภัณฑ์ ให้ประเมินว่าต้อง revalidation หรือไม่
เชื่อมกับงานบำรุงรักษาและ Line Clearance
ก่อนเริ่มกะ ตรวจชิ้นส่วนที่อาจหลุด เช่น ฝาครอบ นอต ใบมีด และตะแกรง หลังซ่อมให้นับเครื่องมือและอะไหล่ ทำความสะอาดเศษงาน และทดสอบเครื่องก่อนคืนสาย การลงชื่อส่งมอบระหว่างช่างกับฝ่ายผลิตช่วยลดช่องว่างที่ไม่มีใครยืนยันสภาพ
Line clearance ต้องนำถุงทดสอบ ชิ้นทดสอบ เอกสาร และสินค้าค้างออกจากสายก่อนเปลี่ยน lot แยกชิ้นทดสอบจากวัตถุดิบและบรรจุภัณฑ์อย่างชัดเจน เพื่อไม่ให้พนักงานใหม่หยิบผิด
ตัวอย่าง Checklist ก่อนเริ่มผลิต
ยืนยันรหัสเครื่องและ recipe ตรวจชิ้นทดสอบครบ ยืนยันถัง reject ว่าง ทดสอบตามแผน เห็น alarm และการคัดออกจริง นำชิ้นทดสอบคืนครบ แล้วบันทึก lot เวลา และผู้ทำ หากข้อใดไม่ผ่านต้อง hold สายและแจ้งผู้รับผิดชอบ
คำถามที่พบบ่อย
ทดสอบแค่ก่อนเริ่มงานพอไหม
ไม่ควรสรุปเหมือนกันทุกสาย ต้องพิจารณาความเสี่ยง ระยะกักกันที่ยอมรับได้ การเปลี่ยนสินค้า การซ่อม และผล validation กำหนด trigger เพิ่มเมื่อสภาพกระบวนการเปลี่ยน
Alarm ดังแต่ถุงไม่เข้าถัง Reject ถือว่าผ่านหรือไม่
ไม่ผ่านในมุมระบบคัดแยก เพราะเป้าหมายไม่ใช่เพียงตรวจพบ แต่ต้องควบคุมผลิตภัณฑ์ที่สงสัยไม่ให้เดินต่อ ตรวจกลไก reject และผลิตภัณฑ์ตั้งแต่ผลผ่านครั้งล่าสุดตามขั้นตอน
นำถุงที่ Reject มาวิ่งซ้ำได้หรือไม่
ไม่ควรใช้การวิ่งซ้ำจนผ่านเป็นวิธีตัดสิน ต้องแยกและประเมินตามขั้นตอนที่อนุมัติ เพื่อรักษาหลักฐานและค้นสาเหตุ การวิ่งซ้ำอาจเปลี่ยนแนวของเศษหรือให้ผลไม่สม่ำเสมอ
ใช้ค่าความไวของโรงงานอื่นได้ไหม
ใช้เป็นข้อมูลตั้งต้นได้เฉพาะเมื่อเหมาะสม แต่ไม่แทน validation ของสินค้า เครื่อง ความเร็ว และบรรจุภัณฑ์จริง ค่าที่ดูเข้มกว่าไม่ได้แปลว่าดีกว่าเสมอ หากทำให้เกิดสัญญาณรบกวนจนระบบใช้งานไม่ได้
สรุป: พิสูจน์ทั้งการตรวจพบและการควบคุม
Challenge test ที่น่าเชื่อถือเริ่มจากอันตรายจริง ใช้ชิ้นทดสอบควบคุม ทดสอบในตำแหน่งท้าทาย เห็นการ reject ถึงปลายทาง เก็บบันทึกย้อนกลับ และมีแผนกักกันเมื่อไม่ผ่าน ระบบนี้ช่วยให้ทีมตอบได้ว่าเครื่องทำงานเมื่อใด สินค้าช่วงใดได้รับผล และต้องแก้ที่แหล่งกำเนิดตรงไหน
ดูตัวอย่างสินค้าจริงสำหรับจำลองสายบรรจุได้ที่ แครนเบอร์รี่ อบแห้ง เกรด Premium ( 300g )ของ Herbal Fruits โดยต้องใช้ถุงและสเปกจริงของไลน์ ตรวจฉลาก บรรจุภัณฑ์ และสต็อกปัจจุบัน หน้าสินค้าไม่ได้ยืนยันเครื่องหรือค่าตรวจตามภาพประกอบ

